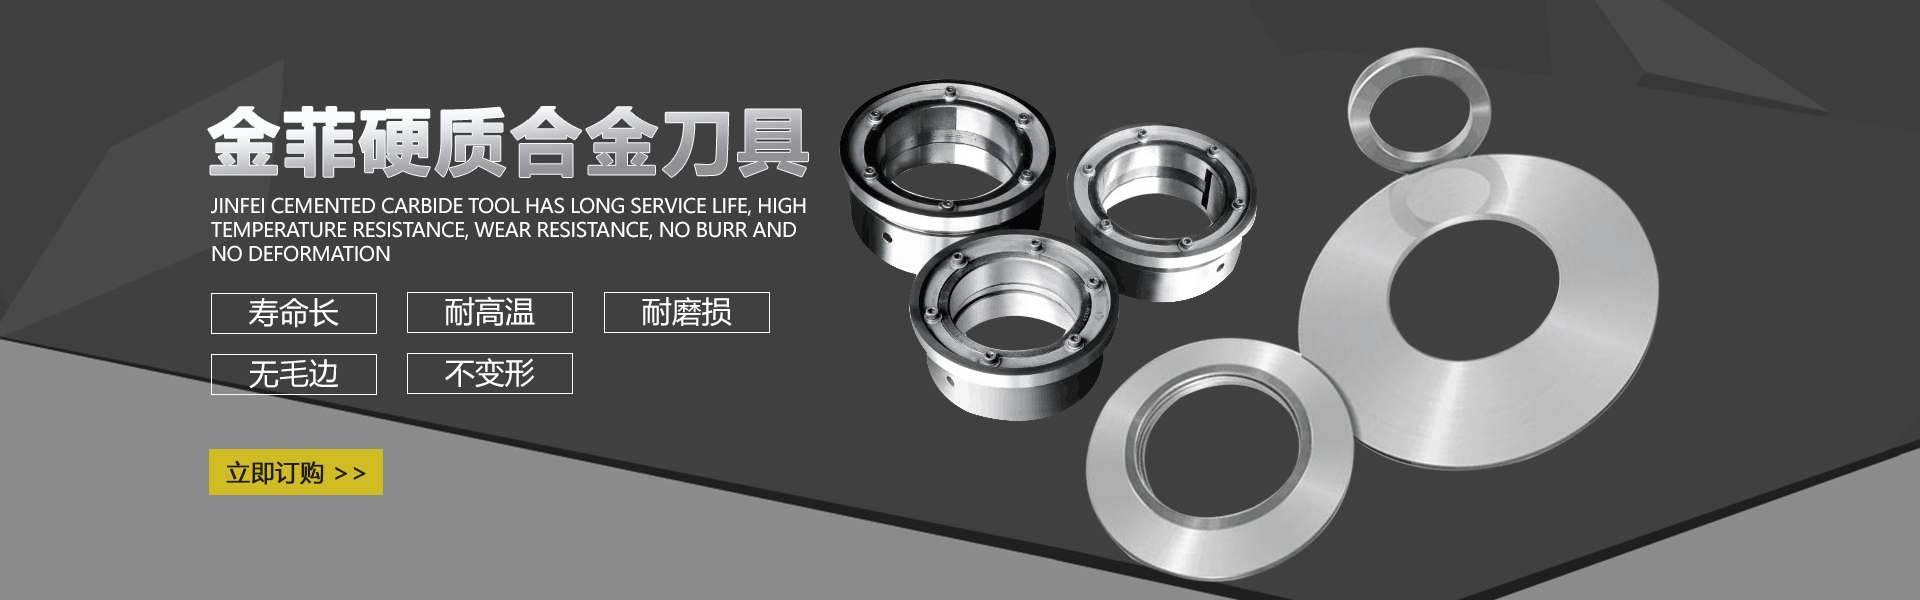
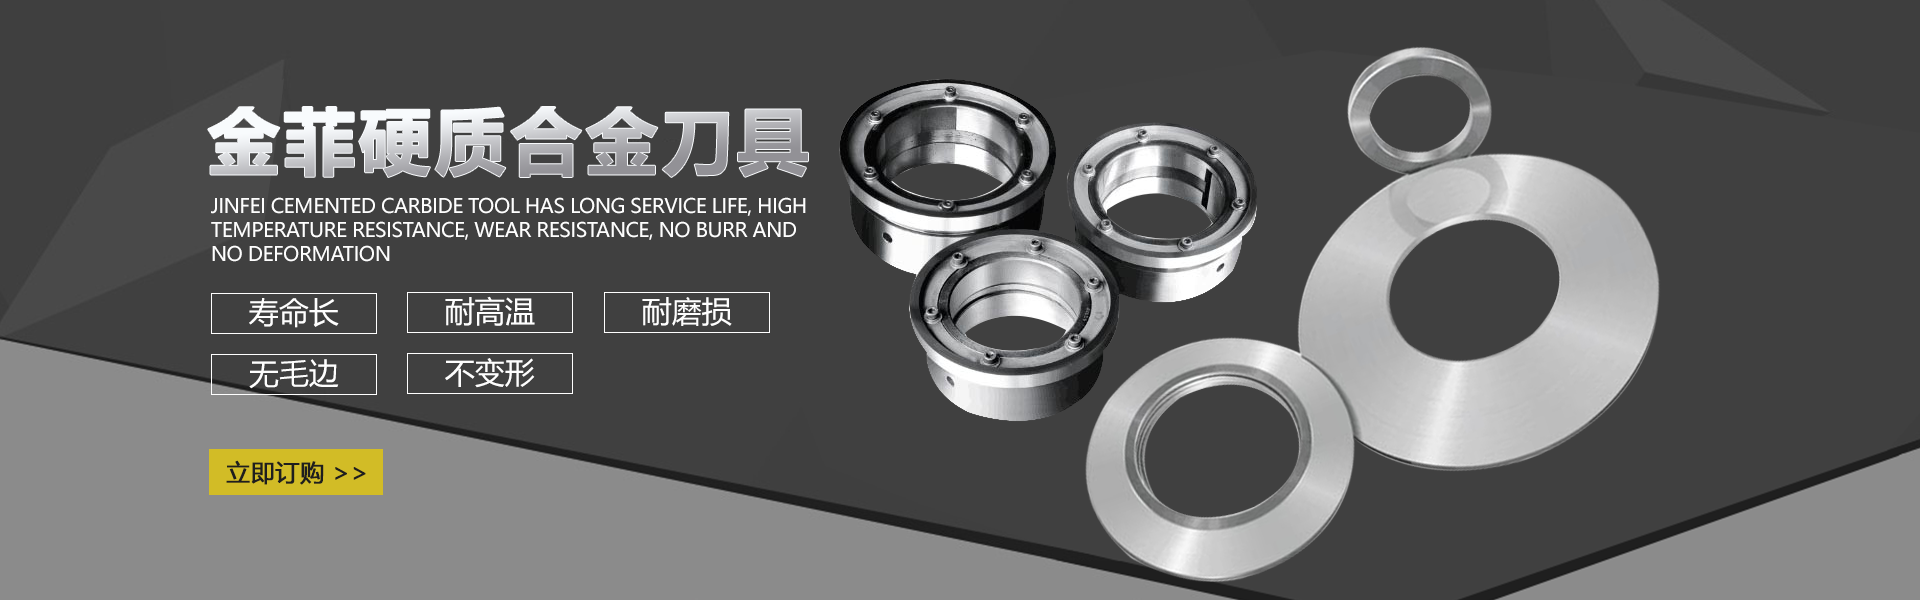
圆刀片作为一种切削工具,广泛应用于食品加工、纺织、印刷、金属切割及塑料加工等领域。其特性体现在材料选择、结构设计、加工精度及适用场景的多样性上,以下从多个维度解析其特性。
一、材料特性决定性能边界
圆刀片常用高速钢(HSS)、硬质合金(钨钢)、陶瓷或涂层合金等材料制造:
- 高速钢刀片:兼具韧性与耐磨性,适合中低速切割软性材料(如纸张、橡胶),但高温下易软化
- 硬质合金刀片:钨钴类合金硬度可达HRA90以上,耐高温性优异,可保持刃口锋利度达高速钢的5-8倍
- 陶瓷涂层刀片:通过物理气相沉积(PVD)形成的TiAlN涂层,表面硬度可达3000HV,摩擦系数降低40%,特别适合切割粘性材料
二、几何结构优化切割效能
精密设计的几何参数直接影响切割质量:
- 刃口角度:15°-30°的刃角设计平衡锋利度与强度,食品切割刀片多采用复合曲线刃口
- 厚度公差:精密级刀片厚度公差控制在±0.002mm,确保高速切割时的稳定性
- 直径范围:标准规格从φ20mm到φ500mm,特殊定制可达φ1200mm,厚板切割刀片采用阶梯式结构增强刚性
三、表面处理提升使用寿命
处理工艺可延片寿命3-5倍:
- 深冷处理(-196℃液氮处理)使残余奥氏体转化率提升至95%以上
- 激光微织构处理在刃口形成20-50μm的规则凹坑,降低30%切削阻力
- 类金刚石(DLC)涂层摩擦系数低至0.1,特别适合PET薄膜等精密分切
四、应用场景的适配性设计
不同行业对刀片有特殊要求:
- 食品工业:采用马氏体不锈钢(如420J2),表面Ra≤0.2μm
- 金属加工:硬质合金刀片线速度可达200m/min,配合水基切削液使用
- 纺织行业:高频淬火刀片(HRC58-62)配合自润滑设计,避免纤维熔粘
在实际应用中,需根据被切材料硬度(建议低于刀片硬度HRC3-5)、产量要求及设备参数综合选型。定期进行动平衡校正(精度等级G2.5)和刃口复磨(去除量≤0.03mm),可保持切割状态。制造商通常提供材料金相检测报告和切削参数模拟服务,确保刀片性能化。

您好,欢迎莅临金菲刀具,欢迎咨询...
 触屏版二维码 |